Stinglengden er et lite mål med stor betydning for sømmens utseende, perforeringen av materialet, matingen av lagene og hvor konsekvent kontrollen kan gjennomføres. Den bør ikke velges bare ut fra stoffvekten eller brukes som én felles verdi for alle sømmene i en veske.
Direkte svar: fastsett et målbart område for hver kritiske søm i millimeter per sting eller sting per tomme (SPI). Godkjenn området på den faktiske materialoppbygningen med planlagt stingtype, tråd, nål, sømgeometri og maskin. Kortere sting er ikke automatisk sterkere.
Angi stinglengde og SPI tydelig
I millimeter per sting betyr et høyere tall større avstand mellom nålens innstikk. For SPI betyr et høyere tall derimot høyere stingtetthet. En nominell omregning er:
SPI ≈ 25,4 ÷ stinglengde i mm
Stinglengde i mm ≈ 25,4 ÷ SPI
Formlene hjelper med å samordne tegninger og spesifikasjoner, men erstatter ikke måling av den produserte sømmen. Avrunding, materialmating, kurver og endringer i antall lag kan påvirke det faktiske resultatet. Oppgi hvilken enhet som gjelder dersom begge står i dokumentasjonen.
| Kontrollpunkt | Betydning | Kjøperens beslutning |
|---|---|---|
| Stinglengde | Avstand mellom to nåleinnstikk | Enhet, område og sømplassering |
| SPI | Sting eller intervaller per tomme | Telleregel og avrunding |
| Stingtype | Hvordan tråden danner stinget | Låsesting, kjedesting eller annen godkjent løsning |
| Materialoppbygning | Alle lag som nålen passerer | Ytterstoff, fôr, skum, bånd og forsterkning |
| Godkjenningsbevis | Dokumentasjon av avtalt utførelse | Referanseprøve, måling og nødvendige tester |
Les mer om trenser, box-X-mønstre og sømklasser i veiledningen om stingtyper og sømkonstruksjon for vesker.
Definer en repeterbar målemetode
En kontrollerbar instruksjon skal angi sømmen og siden av vesken, en representativ rett strekning, målelengden, hvordan delvise sting behandles og tillatt område. Start, slutt, tilbakesøm, skarpe kurver og tykkelsesoverganger bør utelates med mindre de er selve kontrollpunktet.
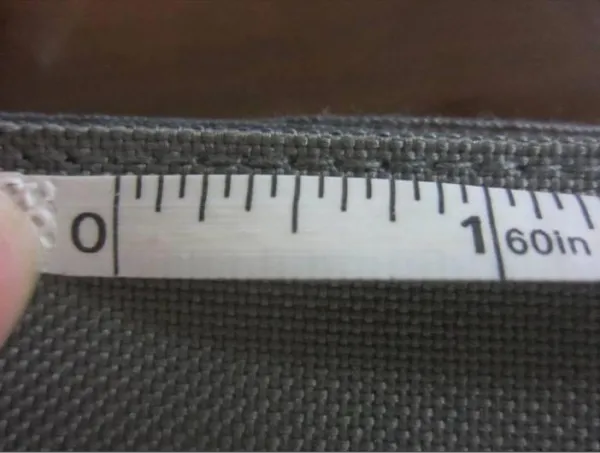
Målinger kan bare sammenlignes når sømplassering, strekning, enhet og akseptområde er dokumentert. Bildet viser metoden, ikke en universell målverdi.
Inspeksjonsbilder bør først vise hvor sømmen er plassert på produktet og deretter et nærbilde av skalaen og stinglinjen. Et isolert detaljbilde kan ellers være vanskelig å knytte til riktig tegning eller kontrollpunkt.
Bruk et sømkart i stedet for én verdi for hele vesken
En veske kombinerer ulike syforhold: yttermateriale, fôr, glidelåsbånd, kantbånd, lommer, webbing, skum og forsterkninger. Synlig stikning, kantede innersømmer, små kurver og belastede håndtakfester trenger derfor ikke samme område.
Lag et sømkart med plassering, stingtype, lag, sømmonn, tråd, nål, stinglengde og kontrollmetode. Gruppér bare plasseringer når konstruksjon, funksjon og utseendekrav faktisk er sammenlignbare. En jevn søm gjennom to flate lag dokumenterer ikke riktig innstilling for et tykt båndfeste.
Den faktiske materialstabelen er avgjørende
Betegnelser som nylon, polyester, canvas eller «kraftig stoff» er ikke tilstrekkelige. Nålen kan samtidig passere belegg, fôr, skum, webbing, kantbånd, glidelåsbånd, forsterkning og brettede sømmonn. Ved en overgang kan antallet lag være flere ganger større enn i en flat prøve.
Vurder rette partier, kurver, hjørner og nivåforskjeller på den virkelige konstruksjonen. Samordne sømmonn og tilstøtende deler med veiledningen om mønstre, kiler og lommekonstruksjon.
Kortere sting er ikke alltid sterkere
Kortere sting gir flere nåleinnstikk over samme avstand. Det kan endre utseendet og forbindelsens oppførsel, men også skape risiko:
- en konsentrert perforeringslinje;
- synlige hull i belagte eller laminerte materialer;
- rynking, deformasjon eller redusert fleksibilitet;
- mateproblemer i tykke eller klebrige lag;
- avrivning langs en for tett rad med hull.
Lengre sting er heller ikke automatisk riktig for tykke oppbygninger. De kan svekke kontrollen i kurver, beskyttelsen av tråden, sikringen ved start og slutt eller innfangingen av et smalt sømmonn. Valget må valideres på hele forbindelsen med testene prosjektet krever.
Godkjenn tråd, nål og spenning som ett system
Trådtype og tykkelse, nålsystem og spiss, materiale og stinglengde virker sammen. En uegnet kombinasjon kan gi hoppesting, trådskade, store synlige hull eller materialskade. Kontroller begge sider for løse løkker, ubalansert trådspenning, rynking og endringer ved tykkelsesoverganger.
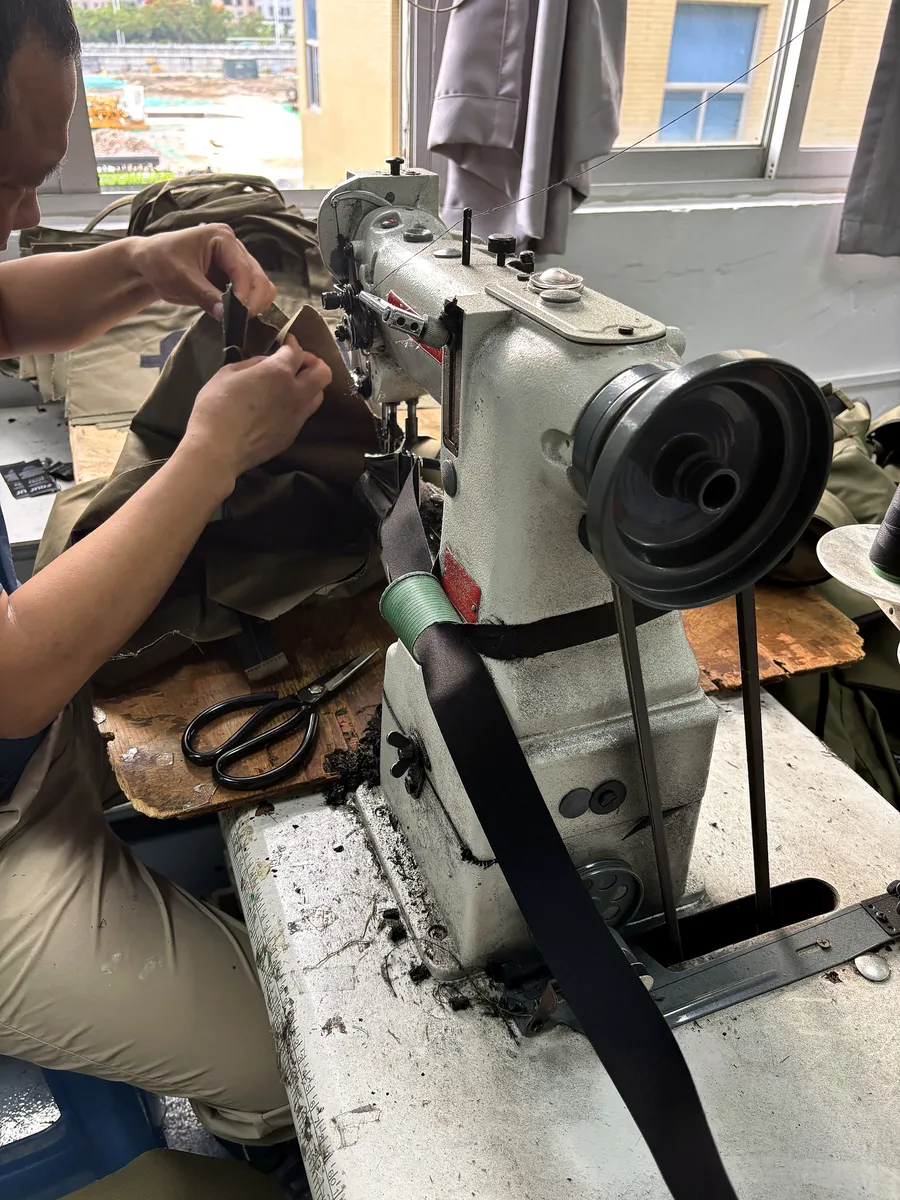
Webbing, brettede kanter og flerlagsdeler mates og perforeres annerledes enn en flat stoffprøve. Godkjenningen må dekke den virkelige produksjonskonstruksjonen.
Kontroll under prøveutvikling og produksjon
Utvikle innstillingen trinnvis: marker kritiske sømmer, sy representative materialoppbygninger, sammenlign utseende og målinger, utfør relevante funksjonstester og dokumenter det aksepterte resultatet i referanseprøven. I produksjonen kontrolleres først oppstartsdelene, deretter definerte prosesspunkter og til slutt ferdige produkter mot samme referanse.
Registrer sømplassering, målelengde, resultat, feilklasse og beslutning. Ukontrollert omsying kan etterlate ubrukte hull eller et synlig tett område; derfor må reparasjonsregelen også inngå i spesifikasjonen.
Spesifikasjonssjekkliste for innkjøpere
Bekreft før godkjenning:
- navngitte kritiske sømplasseringer og alle materiallag;
- stingtype og retningslinje for tråd og nål;
- stinglengde eller SPI med toleranse;
- målestrekning, tellemetode og utelatte områder;
- krav til retthet, kantavstand og begge sider av sømmen;
- behandling av start, slutt, tilbakesøm og reparasjon;
- godkjent prøve og nødvendige funksjonstester;
- dokumenterte kontrollpunkter under produksjonen.
En presis spesifikasjon gjør tilbud, prøver og inspeksjoner lettere å sammenligne. Stinglengden er likevel bare én del av hele sømsystemet og er ikke i seg selv en garanti for styrke, levetid eller vannbeskyttelse.
Benshine kan gjennomgå en referanseveske, tegning eller konstruksjonsbeskrivelse og omsette forventninger til målbare kriterier for prøve og produksjon. Se prosessen for spesialproduserte vesker eller send inn spesifikasjonen.
Raske svar
Hvilken stinglengde er best for å sy vesker?
Det finnes ingen universell verdi. Fastsett et målbart område for hver kritiske søm etter vurdering av stingtype, materiallag, belegg, tråd, nål, funksjon og utseende, og godkjenn det på den faktiske konstruksjonen.
Hva betyr SPI ved sying av vesker?
SPI betyr stitches per inch, altså sting per tomme. Spesifikasjonen skal angi søm, målelengde, tellemetode og hvordan delvise sting håndteres.
Hvordan konverterer man millimeter per sting til SPI?
Nominelt er SPI omtrent 25,4 delt på millimeter per sting. Avrunding og maskinvariasjon gjør at området likevel må kontrolleres direkte på den godkjente prøven.
Er kortere sting alltid sterkere?
Nei. Flere nåleinnstikk kan skade belagte, laminerte eller filmlignende materialer. Styrken avhenger av hele forbindelsen, tråd, nål, forsterkning, kantavstand og belastningsretning.
Skal alle sømmer på en veske ha samme stinglengde?
Ikke nødvendigvis. Stikning, glidelåsmontasje, kantbånd, kurver, båndfester og trenser kan kreve ulike områder og kontrollregler.
Hvordan kontrolleres stinglengde under produksjon?
Mål en definert rett strekning på en navngitt søm med en avtalt skala. Dokumenter plassering, strekning, telling, resultat, feilregel og beslutning; utelat kurver og lagoverganger med mindre de er kontrollmålet.