Długość ściegu to niewielki wymiar, który istotnie wpływa na wygląd szwu, perforację materiału, przesuwanie warstw i powtarzalność kontroli. Nie należy dobierać jej wyłącznie według gramatury tkaniny ani stosować jednej wartości do wszystkich szwów torby.
Krótka odpowiedź: dla każdego krytycznego szwu określ mierzalny zakres w milimetrach na ścieg lub ściegach na cal (SPI). Zatwierdź go na rzeczywistym układzie materiałów, z docelowym rodzajem ściegu, nicią, igłą, geometrią szwu i maszyną. Krótsze ściegi nie są automatycznie mocniejsze.
Jak jednoznacznie podać długość ściegu i SPI
Wartość w milimetrach na ścieg rośnie, gdy nakłucia są dalej od siebie. W przypadku SPI większa liczba oznacza większą gęstość ściegu. Do nominalnego przeliczenia służą wzory:
SPI ≈ 25,4 ÷ długość ściegu w mm
Długość ściegu w mm ≈ 25,4 ÷ SPI
Przeliczenie ułatwia uzgodnienie rysunku i specyfikacji, ale nie zastępuje pomiaru gotowego szwu. Zaokrąglenie, transport materiału, łuki i zmiany grubości mogą zmieniać rzeczywisty wynik. Jeśli dokument zawiera obie jednostki, trzeba wskazać wartość nadrzędną.
| Element kontroli | Znaczenie | Decyzja kupującego |
|---|---|---|
| Długość ściegu | Odległość między kolejnymi nakłuciami igły | Jednostka, zakres i miejsce szwu |
| SPI | Liczba ściegów lub odstępów na cal | Zasada liczenia i zaokrąglania |
| Rodzaj ściegu | Sposób tworzenia ściegu przez nić | Ścieg stębnowy, łańcuszkowy lub inny zatwierdzony |
| Układ materiałów | Wszystkie warstwy przebijane przez igłę | Tkanina, podszewka, pianka, taśma i wzmocnienie |
| Dowód akceptacji | Potwierdzenie uzgodnanej konstrukcji | Wzorzec, pomiar i wymagane testy |
Rygle, wzory box-X oraz klasy szwów omówiono szerzej w przewodniku po rodzajach ściegów i konstrukcji szwów toreb.
Zdefiniuj powtarzalną metodę pomiaru
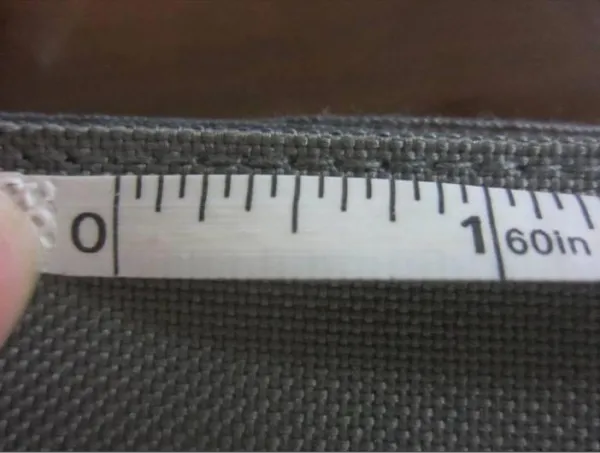
Instrukcja powinna wskazywać nazwę szwu i stronę torby, reprezentatywny prosty odcinek, długość pomiarową, sposób traktowania częściowych ściegów oraz dopuszczalny zakres. Początki, końce, ryglowania, ciasne łuki i przejścia grubości należy wyłączyć, chyba że właśnie one są przedmiotem kontroli.
Wyniki są porównywalne tylko wtedy, gdy zapisano położenie szwu, odcinek, jednostkę i zakres akceptacji. Zdjęcie pokazuje metodę kontroli, a nie uniwersalną wartość docelową.
Zdjęcia w raporcie powinny najpierw pokazywać położenie szwu na produkcie, a następnie zbliżenie skali i linii ściegu. Sam detal bez kontekstu trudno przypisać do rysunku lub punktu kontroli.
Stosuj mapę szwów zamiast jednej wartości dla całej torby
Torba łączy odmienne warunki szycia: materiał zewnętrzny, podszewkę, taśmę zamka, lamówkę, kieszenie, taśmy nośne, piankę i wzmocnienia. Widoczne stębnowanie, lamowane szwy wewnętrzne, małe łuki i obciążone mocowania uchwytów nie muszą mieć tego samego zakresu.
Przygotuj mapę zawierającą położenie, rodzaj ściegu, warstwy, zapas szwu, nić, igłę, długość ściegu i sposób kontroli. Łącz pozycje tylko wtedy, gdy ich budowa, funkcja i wymagania estetyczne są rzeczywiście porównywalne. Równy szew na dwóch płaskich warstwach nie potwierdza ustawienia dla grubego mocowania taśmy.
Najważniejszy jest rzeczywisty układ warstw
Określenia nylon, poliester, płótno czy „ciężka tkanina” nie opisują pełnych warunków. Igła może jednocześnie przechodzić przez powłokę, podszewkę, piankę, taśmę, lamówkę, taśmę zamka, łatę wzmacniającą i złożone zapasy. Na przejściu liczba warstw może być wielokrotnie większa niż na płaskiej próbce.
Sprawdzaj odcinki proste, łuki, narożniki i uskoki na rzeczywistym złożeniu. Zapasy i dopasowanie części skoordynuj z przewodnikiem po wykrojach, klinach i konstrukcji kieszeni.
Krótsze ściegi nie zawsze oznaczają większą wytrzymałość
Skrócenie ściegu zwiększa liczbę nakłuć na tej samej długości. Może zmienić wygląd i zachowanie połączenia, ale wiąże się także z ryzykiem:
- skoncentrowanej linii perforacji;
- widocznych otworów w materiałach powlekanych lub laminowanych;
- marszczenia, deformacji albo utraty elastyczności;
- problemów z transportem grubych lub przyczepnych warstw;
- rozdarcia wzdłuż zbyt gęstego rzędu otworów.
Dłuższy ścieg również nie jest automatycznie właściwy dla grubych złożeń. Może pogorszyć prowadzenie po łuku, ochronę nici, zabezpieczenie początku i końca albo uchwycenie wąskiego zapasu. Decyzję trzeba potwierdzić na kompletnym połączeniu za pomocą testów właściwych dla projektu.
Zatwierdzaj nić, igłę i naprężenie jako jeden system
Rodzaj i grubość nici, system i czubek igły, materiał oraz długość ściegu współpracują ze sobą. Niewłaściwe zestawienie może powodować pominięte ściegi, uszkodzenie nici, duże widoczne otwory lub uszkodzenie materiału. Obejrzyj obie strony pod kątem luźnych pętelek, niewyważonego naprężenia, marszczenia i zmian na przejściach grubości.
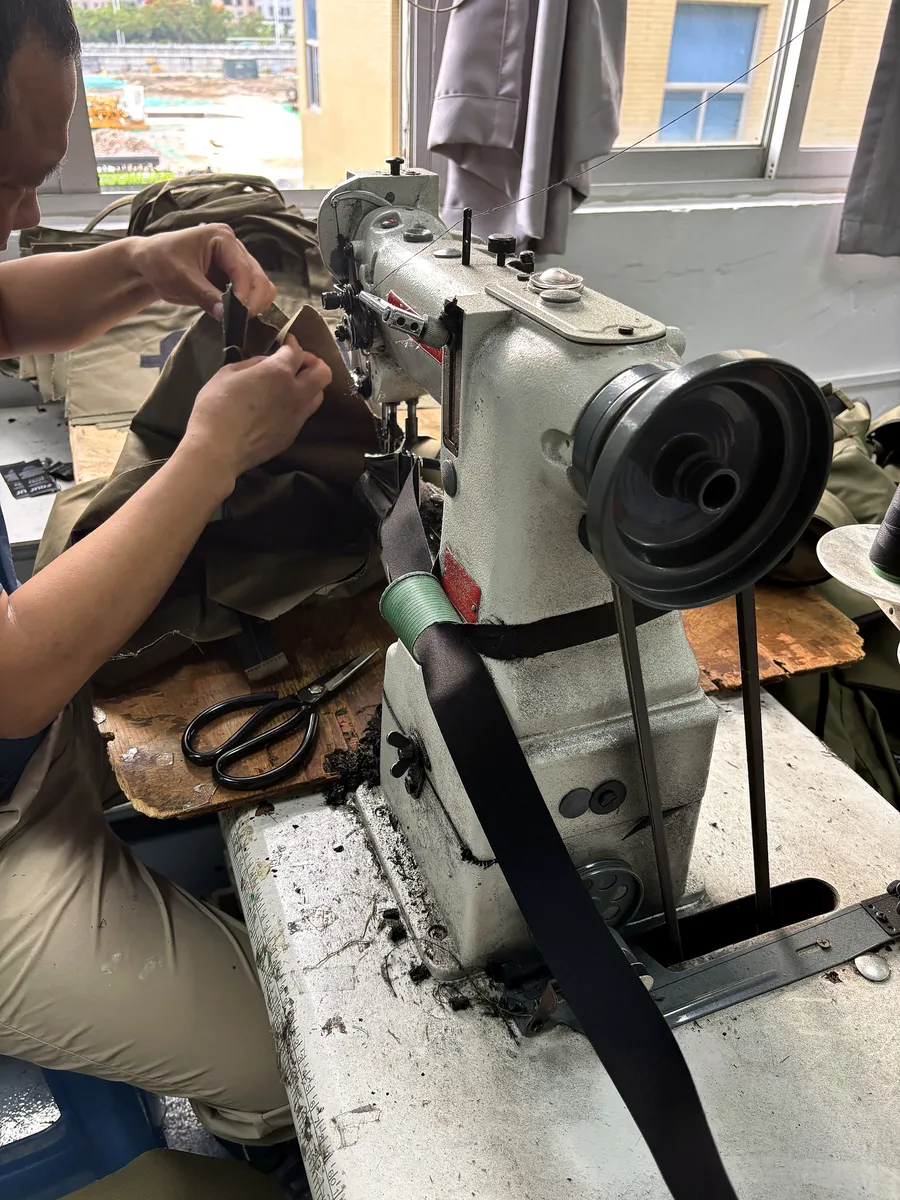
Taśmy, zawinięte krawędzie i wielowarstwowe zespoły zachowują się inaczej niż płaska próbka. Zatwierdzone ustawienie musi obejmować rzeczywistą konstrukcję produkcyjną.
Kontrola podczas próbkowania i produkcji
Ustawienie opracowuj etapami: zaznacz krytyczne szwy, uszyj reprezentatywne układy, porównaj wygląd i wyniki pomiarów, wykonaj wymagane testy funkcjonalne i zapisz zaakceptowany wynik we wzorcu. W produkcji oceniaj pierwsze sztuki, zdefiniowane punkty kontroli w toku oraz kontrolę końcową według tej samej referencji.
Zapisuj położenie szwu, długość pomiarową, wynik, klasę wady i decyzję. Niekontrolowane przeszycie może pozostawić zbędne otwory albo widocznie zagęszczony fragment, dlatego specyfikacja powinna zawierać zasady napraw.
Lista kontrolna specyfikacji dla kupującego
Przed zatwierdzeniem potwierdź:
- nazwane krytyczne miejsca i pełny układ warstw;
- rodzaj ściegu oraz kierunek doboru nici i igły;
- długość ściegu lub SPI z tolerancją;
- długość pomiarową, sposób liczenia i obszary wyłączone;
- wymagania dotyczące prostoliniowości, odległości od krawędzi i obu stron szwu;
- wykonanie początku, końca, ryglowania i naprawy;
- zatwierdzony wzorzec i wymagane testy funkcjonalne;
- udokumentowane punkty kontroli podczas produkcji.
Precyzyjna specyfikacja ułatwia porównanie ofert, próbek i wyników inspekcji. Długość ściegu pozostaje jednak tylko jednym elementem całego systemu szwu i sama nie gwarantuje wytrzymałości, trwałości ani ochrony przed wodą.
Benshine może ocenić torbę referencyjną, rysunek lub opis konstrukcji i przełożyć oczekiwania na mierzalne kryteria dla próbek i produkcji. Poznaj proces produkcji toreb na zamówienie lub prześlij specyfikację.
Szybkie odpowiedzi
Jaka długość ściegu jest najlepsza do szycia toreb?
Nie ma jednej uniwersalnej wartości. Dla każdego krytycznego szwu określ mierzalny zakres po ocenie rodzaju ściegu, układu warstw, powłoki, nici, igły, funkcji i wyglądu, a następnie zatwierdź go na rzeczywistej konstrukcji.
Co oznacza SPI w szyciu toreb?
SPI oznacza stitches per inch, czyli ściegi na cal. Specyfikacja powinna wskazywać szew, odcinek pomiarowy, zasadę liczenia i sposób traktowania częściowych ściegów.
Jak przeliczyć milimetry na ścieg na SPI?
Nominalnie SPI to około 25,4 podzielone przez milimetry na ścieg. Zaokrąglenia i zmienność maszyny wymagają bezpośredniego sprawdzenia zakresu na zatwierdzonym wzorcu.
Czy krótsze ściegi zawsze są mocniejsze?
Nie. Większa liczba nakłuć może uszkodzić materiały powlekane, laminowane lub foliowe. Wytrzymałość zależy od całego połączenia, nici, igły, wzmocnienia, odległości od krawędzi i kierunku obciążenia.
Czy wszystkie szwy torby powinny mieć tę samą długość ściegu?
Niekoniecznie. Stębnowanie, wszywanie zamka, lamówka, łuki, mocowanie taśmy i rygle mogą wymagać innych zakresów oraz zasad kontroli.
Jak sprawdzać długość ściegu podczas produkcji?
Mierz zdefiniowany prosty odcinek w nazwanym miejscu szwu za pomocą uzgodnionej skali. Zapisz miejsce, długość pomiaru, liczenie, wynik, zasadę wady i decyzję, a łuki oraz przejścia grubości wyłącz, jeśli nie są celem kontroli.