O controle de qualidade é mais eficaz quando as verificações ocorrem em etapas nas quais o resultado ainda pode ser compreendido e corrigido. As inspeções no recebimento, em linha e antes do embarque respondem a perguntas diferentes.
Verificações de materiais e componentes recebidos
Antes da montagem, materiais e componentes selecionados podem ser comparados com as referências aprovadas. Os pontos de análise habituais incluem identificação e cor do tecido, condição da superfície, funcionamento de zíperes e fivelas, fitas, etiquetas e componentes de embalagem. O plano exato depende da especificação do projeto.
Verificações da primeira peça e em linha
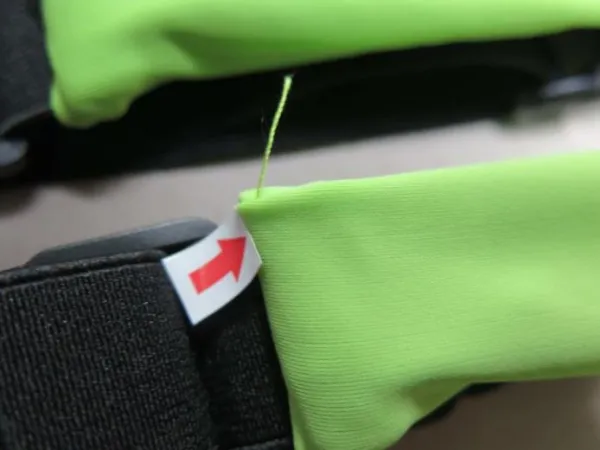
As primeiras peças da produção podem revelar se os operadores e postos de trabalho estão seguindo a construção aprovada. A análise em linha pode abranger dimensões, margem de costura, aparência dos pontos, posição dos bolsos e do logotipo, orientação dos componentes e pontos de reforço.
Encontrar um problema repetido durante a produção é diferente de descobri-lo depois que todas as peças estão prontas. Os registros devem identificar o problema, a operação afetada e a ação corretiva.
Análise final e antes do embarque
Os produtos acabados são comparados com os critérios aprovados de aparência, dimensões, confecção, função, etiquetagem, sortimento e embalagem. Um plano de amostragem deve definir como as unidades são selecionadas e como as constatações são classificadas; não se deve presumir que uma caixa não verificada seja representativa.
Documentos e relatórios de ensaio
Um relatório de ensaio de material, uma auditoria de fábrica e uma inspeção de produto têm finalidades diferentes. Verifique o solicitante, a amostra, a data, o método, o resultado e o escopo indicados antes de vincular um documento a uma alegação sobre o produto.
Crie uma lista de verificação de inspeção utilizável
Comece pelos requisitos críticos de função e segurança, depois passe aos principais pontos de aparência ou construção e às tolerâncias cosméticas menores. Use uma redação mensurável e fotografias quando possível. Armazene as revisões aprovadas para que pedidos repetidos sejam verificados conforme a versão correta.
Etapas e registros do controle de qualidade
| Etapa | Pergunta principal | Registro |
|---|---|---|
| Recebimento | Materiais e componentes estão corretos? | Lote, identidade, quantidade e documentos |
| Primeira peça | O posto segue a revisão aprovada? | Medidas, posição, construção e aprovação |
| Em linha | As operações críticas permanecem estáveis? | Linha, operação, hora e constatação |
| Pré-embarque | Produto, embalagem e pedido correspondem? | Amostra, resultado, caixa e liberação |
Monte um pacote de inspeção controlado
Reúna especificação, desenhos, BOM, amostra aprovada, referências de material e cor, método de medição, controles funcionais, regras de defeito, amostragem, embalagem e mudanças autorizadas. Uma fotografia isolada não define camadas, tolerâncias ou método.
Planeje conforme o risco do produto
Priorize uso, conteúdo, carga, mercado, ancoragens, fechos, exposição a água ou temperatura, aplicações infantis ou médicas, decoração visível e operações que ficarão ocultas. Frequência e profundidade dependem do risco real.
Pontos de controle no recebimento
| Grupo | Exemplos de verificação |
|---|---|
| Tecido e forro | Código, cor, largura, condição, direção e verso |
| Espuma e reforço | Tipo, espessura, dimensão e cobertura |
| Zíperes e ferragens | Tipo, comprimento, acabamento, orientação e função |
| Fitas e debruns | Material, largura, espessura, cor e corte |
| Arte e etiquetas | Versão, texto, cor, tamanho, material e quantidade |
Defina amostragem e AQL antes da inspeção
Concorde norma, definição do lote, nível, tamanho da amostra, classes de defeito, números de aceitação e rejeição e funções críticas verificadas separadamente. Um valor AQL sem esse contexto é insuficiente.
Classifique defeitos para a bolsa real
| Classe | Orientação de avaliação |
|---|---|
| Crítico | Possível risco de segurança, legal ou de uso inaceitável |
| Maior | Função, durabilidade, construção ou venda afetadas |
| Menor | Desvio limitado sem impacto importante no uso |
Torne medições e verificações funcionais repetíveis
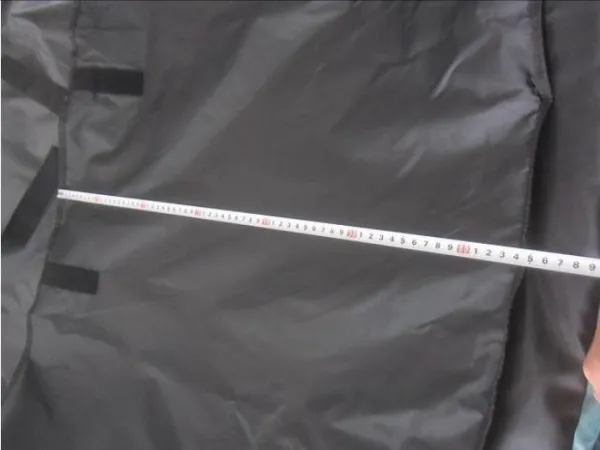
Defina condição, pontos, direção, ferramenta, força ou carga, duração, ciclos e critério. Zíper, fivela, ajuste da fita, abertura, encaixe do conteúdo e tração precisam de método acordado.
Diferencie inspeção, teste, documento e auditoria
Inspeção compara unidades selecionadas; teste aplica um método a uma amostra nomeada; revisão documental avalia conteúdo e escopo; auditoria examina sistema ou processo. Consulte o guia de escopo dos relatórios.
Controle não conformidade e reinspeção
Identifique, separe e registre o produto suspeito; determine a extensão e a causa, aprove uso, triagem, retrabalho ou descarte e reinspecione o trabalho corrigido. A liberação do embarque deve ser documentada.
Mantenha revisão, lote e mudança rastreáveis
Relacione pedido, modelo, cor, lote, fornecedor, revisões, linha ou data, inspetor, imagens, resultado, retrabalho e liberação. Para substituições, registre original, alternativa, diferenças, aprovação e produto já fabricado.
Planeje a inspeção para a bolsa real
- Evidências de qualidade da Benshine
- Como as bolsas personalizadas são fabricadas
- Anatomia e terminologia da bolsa
- Pontos e construção de costuras
- Enviar requisitos de qualidade
- Fabrico de bolsas personalizadas
Respostas rápidas
A inspeção final pode substituir a inspeção em linha?
Não completamente. A inspeção final examina os produtos acabados, enquanto as verificações em linha podem identificar problemas do processo antes que todo o pedido seja concluído.
Que referência uma inspeção deve usar?
Use a especificação aprovada, a amostra ou referência controlada, a arte, o padrão de cor, os requisitos de embalagem e os critérios de inspeção acordados.
Quais são as principais etapas do controle de qualidade?
Recebimento, primeira peça, inspeção em linha, produto acabado, testes específicos e verificação de embalagem antes do embarque, conforme os riscos da encomenda.
O que significa AQL?
AQL é usado com uma norma de amostragem acordada para definir amostra e números de aceitação de um lote. Não significa inspeção de todas as unidades nem garante zero defeitos.
Como classificar defeitos?
Defeitos críticos, maiores e menores devem ser definidos para o produto, uso e mercado, considerando segurança, função, conformidade, construção, venda e aparência.
O que fazer quando a inspeção encontra um problema?
Identifique e isole o lote, registre a constatação, investigue a causa, aprove a disposição e o retrabalho e faça nova inspeção segundo o plano acordado.