El control de calidad de bolsos personalizados no es una sola inspección final, sino un sistema de verificaciones durante la producción. Cada etapa responde si llegaron los materiales correctos, el proceso está bien ajustado, la serie se mantiene estable y el producto embalado coincide con el paquete aprobado.
Respuesta directa: prepare un paquete controlado con especificación, BOM, muestra, mediciones, clases de defectos, muestreo, funciones, embalaje y cambios. Inspeccione por riesgo en recepción, primera pieza, operaciones críticas y preembarque. Aprobar una muestra no significa revisar todas las unidades ni garantizar cero defectos.
Etapas del control de calidad
| Etapa | Pregunta principal | Registro típico |
|---|---|---|
| Recepción | ¿Materiales y componentes son correctos? | Lote, identidad, cantidad, condición, documentos |
| Primera pieza | ¿El puesto usa la revisión correcta? | Medidas, posición, construcción, aprobación |
| En proceso | ¿Se mantienen estables operaciones críticas? | Línea, operación, hora y hallazgo |
| Producto final | ¿El bolso montado cumple? | Identidad, aspecto, medidas, función, defectos |
| Preembarque | ¿Coinciden lote, embalaje y pedido? | Muestra, resultado, cartón y liberación |
| Prueba | ¿La muestra cumple el método acordado? | Método, fecha, resultado y conclusión |
Empezar con un paquete de inspección controlado
El inspector necesita especificación, planos, BOM, referencias físicas, estado de muestra, aprobaciones de color y arte, puntos de medición, función, defectos, método de muestreo, embalaje y desviaciones vigentes. Una foto no muestra capas ocultas, tolerancias ni métodos.
Construir el plan según el riesgo
Priorice uso, contenido, carga, mercado, anclajes, cierres, exposición al agua o temperatura, contexto infantil o médico, decoración visible y operaciones que quedarán inaccesibles. Frecuencia, profundidad y evidencia deben corresponder al riesgo real.
Inspección de entrada de materiales y componentes
| Grupo | Posibles controles |
|---|---|
| Tejido y forro | Código, color, ancho, condición, dirección y reverso |
| Espuma y refuerzo | Tipo, grosor, medidas, deformación y cobertura |
| Cremalleras | Tipo, longitud, color, cursor y funcionamiento |
| Cintas y ribetes | Material, ancho, grosor, color y longitud |
| Herrajes | Tipo, medidas, acabado, orientación y ajuste |
| Arte y etiquetas | Versión, texto, color, tamaño, material y cantidad |
| Documentos | Muestra, método, fecha, resultado y alcance nombrados |
La recepción confirma solo las características definidas; el nombre comercial no sustituye evidencia aplicable al pedido.
Aprobación de primera pieza
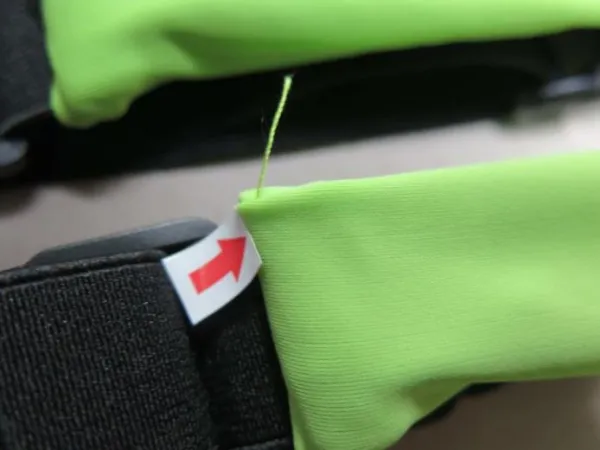
Compruebe identidad y dirección, medidas críticas, posición de logo y bolsillos, orden de capas, margen de costura, refuerzo, cremallera, orientación del herraje y acabado visible. Registre inspector, fecha, revisión y desviación aprobada.
Inspección en línea durante corte, decoración y costura
En corte revise revisión, dirección, marcas, lotes y medidas. En impresión o bordado, posición, color y orientación. En costura, capas, margen, puntada, refuerzo, izquierda/derecha y puntos que quedarán ocultos. Vincule el hallazgo con línea, operación, hora y lote.
Inspección final y preembarque
Confirme estilo, color, variante y revisión; luego apariencia, limpieza, dimensiones, costuras, ribetes, componentes, aberturas, bolsillos, ajuste y funciones. Antes del envío, revise además lote de muestra, embalaje unitario, surtido, etiquetas, cartones, marcas y datos del pedido. La liberación debe quedar registrada.
Definir muestreo y AQL antes de inspeccionar
Acuerde norma, definición del lote, nivel, tamaño de muestra, clases, números de aceptación y rechazo, y funciones críticas separadas. Sin norma, lote y reglas, un valor AQL aislado no es suficiente.
Definir defectos críticos, mayores y menores
| Clase | Orientación específica del proyecto |
|---|---|
| Crítico | Posible riesgo de seguridad, legal o de uso inaceptable |
| Mayor | Función, durabilidad, construcción o vendibilidad afectadas |
| Menor | Desviación limitada sin efecto importante en el uso |
La clase depende de producto, mercado, ubicación, extensión y frecuencia, no solo del nombre del defecto.
Hacer repetibles las mediciones y funciones
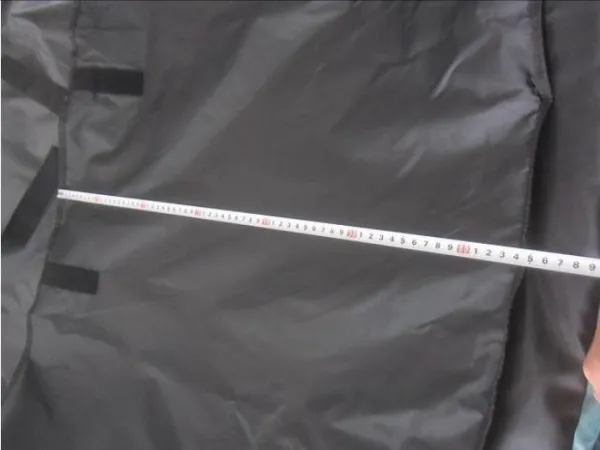
Defina estado del producto, puntos, dirección de tracción, herramienta, fuerza o carga, duración, ciclos y criterio. Ejemplos: recorrido de cremallera, acoplamiento de hebilla, ajuste de cinta, abertura, prueba de contenido y tracción del proyecto.
Distinguir inspección, prueba, documentos y auditoría
La inspección compara unidades seleccionadas; la prueba aplica un método a una muestra nombrada; la revisión documental evalúa contenido y alcance; la auditoría examina sistema o proceso. Ninguna sustituye automáticamente a otra. Consulte la guía de alcance de informes.
Controlar no conformidad, retrabajo y reinspección
Identifique y separe sospechosos, determine alcance, detenga la operación si corresponde, registre hallazgo y causa, apruebe uso, clasificación, retrabajo o descarte y actualice instrucciones. El retrabajo se reinspecciona según un plan definido.
Mantener trazabilidad de revisiones, lotes y cambios
Relacione pedido, modelo, color, lote, código de proveedor, revisiones, fecha o línea, control, inspector, imágenes, resultado, retrabajo y liberación. Para sustituciones, documente original, reemplazo, diferencias, aprobador y producto ya fabricado.
Checklist QC para RFQ o pedido
Envíe especificación, uso, contenido, carga, BOM, muestra, dimensiones y métodos, puntos de carga, funciones, pruebas, clases de defectos, norma de muestreo, embalaje, mercado, documentos, autoridad de cambio y registros requeridos. Métodos, frecuencias, criterios, costes y plazos se confirman por pedido.
Paquete de entrega QC de Benshine
Un registro útil relaciona pedido, modelo, color, lote, revisiones de BOM y muestra, inspector, momento, muestra seleccionada, método de medición, fotos, hallazgo, clase de defecto, disposición y liberación. Separe desviaciones de material, proceso y producto terminado para corregir el punto adecuado. El retrabajo conserva el hallazgo original y se reinspecciona contra la misma referencia.
Antes del embarque, cantidad, variantes, etiquetas, contenido de cajas y hallazgos visuales o funcionales deben liberarse conjuntamente. Así Benshine distingue entre «inspeccionado», «retenido», «retrabajado» y «liberado»; una foto aislada no sustituye medidas, muestreo ni criterios acordados.
Adaptar la inspección al bolso real
- Revisar evidencia de calidad de Benshine
- Comprender cómo se fabrican los bolsos
- Usar la anatomía y terminología
- Especificar puntadas y costuras
- Enviar especificación y requisitos
- Fabricación de bolsos personalizados
Respuestas rápidas
¿Cuáles son las etapas principales del control de calidad?
Según el riesgo: recepción de materiales, aprobación de primera pieza, control durante corte, decoración y costura, inspección final, pruebas del proyecto y verificación preembarque del embalaje.
¿La inspección final sustituye el control en línea?
No por completo. La final examina producto terminado; primera pieza y control en proceso detectan problemas repetitivos antes de afectar más unidades.
¿Qué referencias debe usar la inspección?
Especificación y planos vigentes, BOM, muestra aprobada, referencias de material y color, mediciones, controles funcionales, reglas de defectos, embalaje y cambios autorizados.
¿Qué significa AQL?
El AQL se usa con una norma de muestreo acordada para determinar tamaño de muestra y números de aceptación del lote. No significa inspección total ni garantiza un envío sin defectos.
¿Cómo se clasifican los defectos?
Críticos, mayores y menores se definen para producto, uso y mercado, considerando función, seguridad, regulación, vendibilidad, construcción y apariencia.
¿Qué ocurre cuando se encuentra un problema?
Identificar lote u operación, contener producto sospechoso, registrar, investigar causa, acordar disposición y corrección, realizar retrabajo autorizado y reinspeccionar.